
Đá Mài, KIẾN THỨC KỸ THUẬT
Nguyên nhân bề mặt mài bị xước
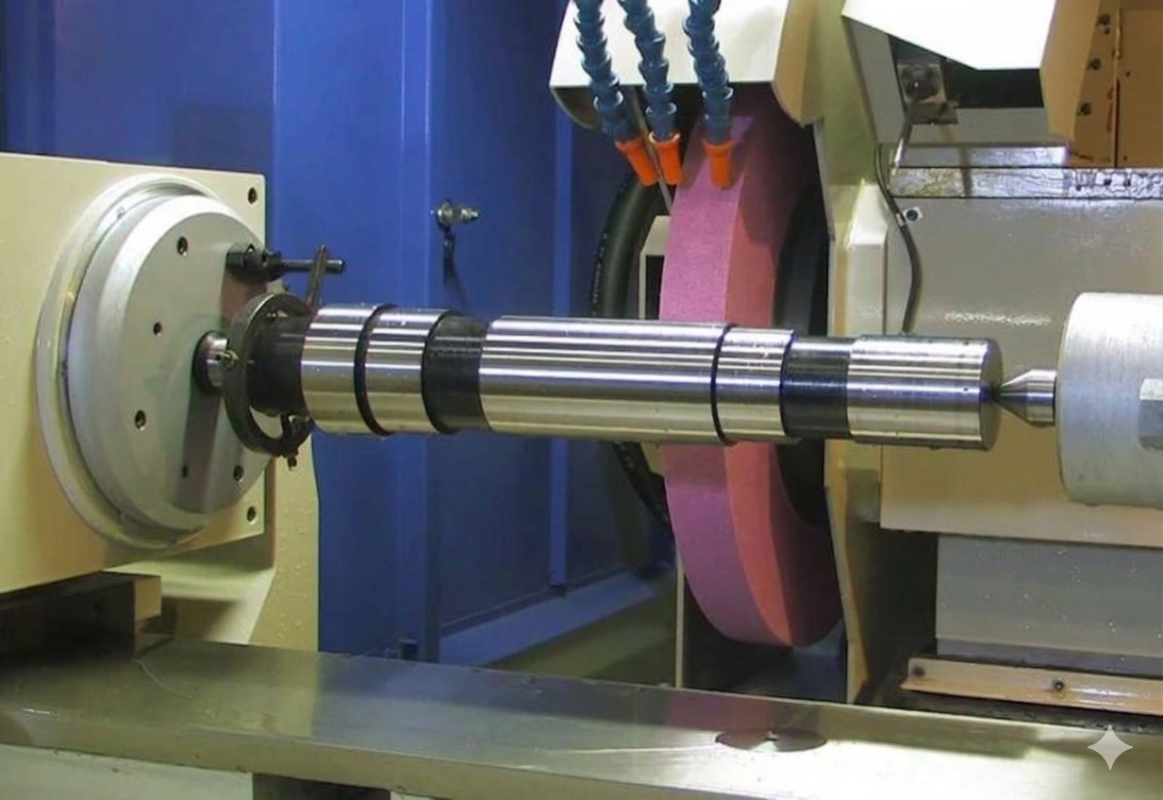
Th3
Nguyên nhân bề mặt mài bị xước (phân tích kỹ thuật)
1. Đá mài có độ hạt không phù hợp
Nếu dùng đá hạt thô để mài tinh:
-
Bề mặt sẽ bị xước sâu
-
Không đạt độ bóng
👉 Với mài tinh nên dùng cấu trúc hạt mịn hơn.
2. Đá mài bị rung hoặc mòn lệch
Khi đá không ổn định:
-
Tạo vết xước theo chu kỳ
-
Bề mặt bị sóng
👉 Xem thêm:
đá mài bị rung → https://ndu.com.vn/2026/03/20/da-mai-bi-rung/
3. Đá mài bị lì
Khi đá bị lì:
-
Không cắt mà ma sát
-
Kéo lê bề mặt → gây xước
4. Tốc độ mài không đúng
📌 Thông số chuẩn:
-
Tốc độ vòng: 28 – 35 m/s
Nếu sai:
-
Tốc độ cao → cháy + xước
-
Tốc độ thấp → không cắt → kéo xước
5. Dung dịch làm mát không đủ
-
Không rửa trôi phoi
-
Phoi bám lại → cào xước bề mặt
Cách chọn đá mài để đạt độ bóng cao
Gia công nặng – tạo nền
đá mài PA46K 400x50x127 → https://ndu.com.vn/product/da-mai-dean-pa46k-400x50x127/
Gia công phổ thông
đá mài PA46K 350x40x127 → https://ndu.com.vn/product/da-mai-pa46k-350-40-127mm/
Mài tinh – đạt độ bóng cao
đá mài PA46K 180x32x31.75 → https://ndu.com.vn/product/da-mai-dean-pa46k-180x32x31-752045/
👉 Đây là bộ 3 đá mài khuôn mẫu giúp kiểm soát tốt độ nhám và hạn chế xước bề mặt.
Thông số kỹ thuật để đạt bề mặt đẹp
Độ sâu cắt
-
Mài thô: 0.01 – 0.02 mm
-
Mài tinh: 0.002 – 0.005 mm
Tốc độ tiến dao
-
Mài tinh: 0.5 – 1 m/phút
👉 Tốc độ chậm giúp giảm xước.
Dress đá trước khi mài tinh
📌 Thông số:
-
Góc dress: 10–15°
-
Pass: 2–3 lần
👉 Giúp tạo bề mặt đá đồng đều.
Bí kíp đạt độ bóng cao (kinh nghiệm xưởng)
1. Mài theo nhiều bước
-
Bước 1: mài thô
-
Bước 2: bán tinh
-
Bước 3: tinh
👉 Không mài 1 lần duy nhất.
2. Luôn dress đá trước khi mài tinh
-
Loại bỏ hạt thô
-
Tạo bề mặt đồng đều
3. Giữ ổn định nhiệt
-
Dùng nước làm mát liên tục
-
Không để nhiệt tăng đột ngột
4. Kiểm soát rung
-
Cân bằng đá
-
Kiểm tra trục
Quy trình chuẩn để không bị xước
-
Chọn đúng đá mài thép hợp kim
-
Dress đá trước khi mài tinh
-
Giảm độ sâu cắt
-
Giảm tốc độ tiến dao
-
Tăng làm mát
Kinh nghiệm thực tế
-
70% lỗi xước do không dress đá
-
Không dùng đá thô để mài tinh
-
Luôn kiểm tra rung trước khi mài
-
Bề mặt đẹp phụ thuộc 50% vào kỹ thuật
Tham khảo tiêu chuẩn quốc tế
nortonabrasives.com
👉 https://www.nortonabrasives.com
Kết luận
Hiện tượng bề mặt mài bị xước hoàn toàn có thể kiểm soát nếu:
-
Chọn đúng đá mài
-
Thiết lập đúng thông số
-
Áp dụng đúng kỹ thuật mài tinh
👉 Đặc biệt khi sử dụng:
anh có thể đạt độ bóng cao, giảm xước và nâng cao chất lượng gia công khuôn mẫu.
NDU là đơn vị nhập khẩu và phân phối đá mài công nghiệp chất lượng cao, chuyên phục vụ gia công khuôn mẫu và thép hợp kim. Với kinh nghiệm thực tế và đội ngũ kỹ thuật am hiểu, NDU cam kết mang đến giải pháp tối ưu về hiệu suất và chi phí cho doanh nghiệp.
👉 Liên hệ Mr. Dũng – NDU: 0974.616.616 để được tư vấn kỹ thuật chi tiết và báo giá cạnh tranh, giúp nâng cao năng suất và chất lượng gia công.


